

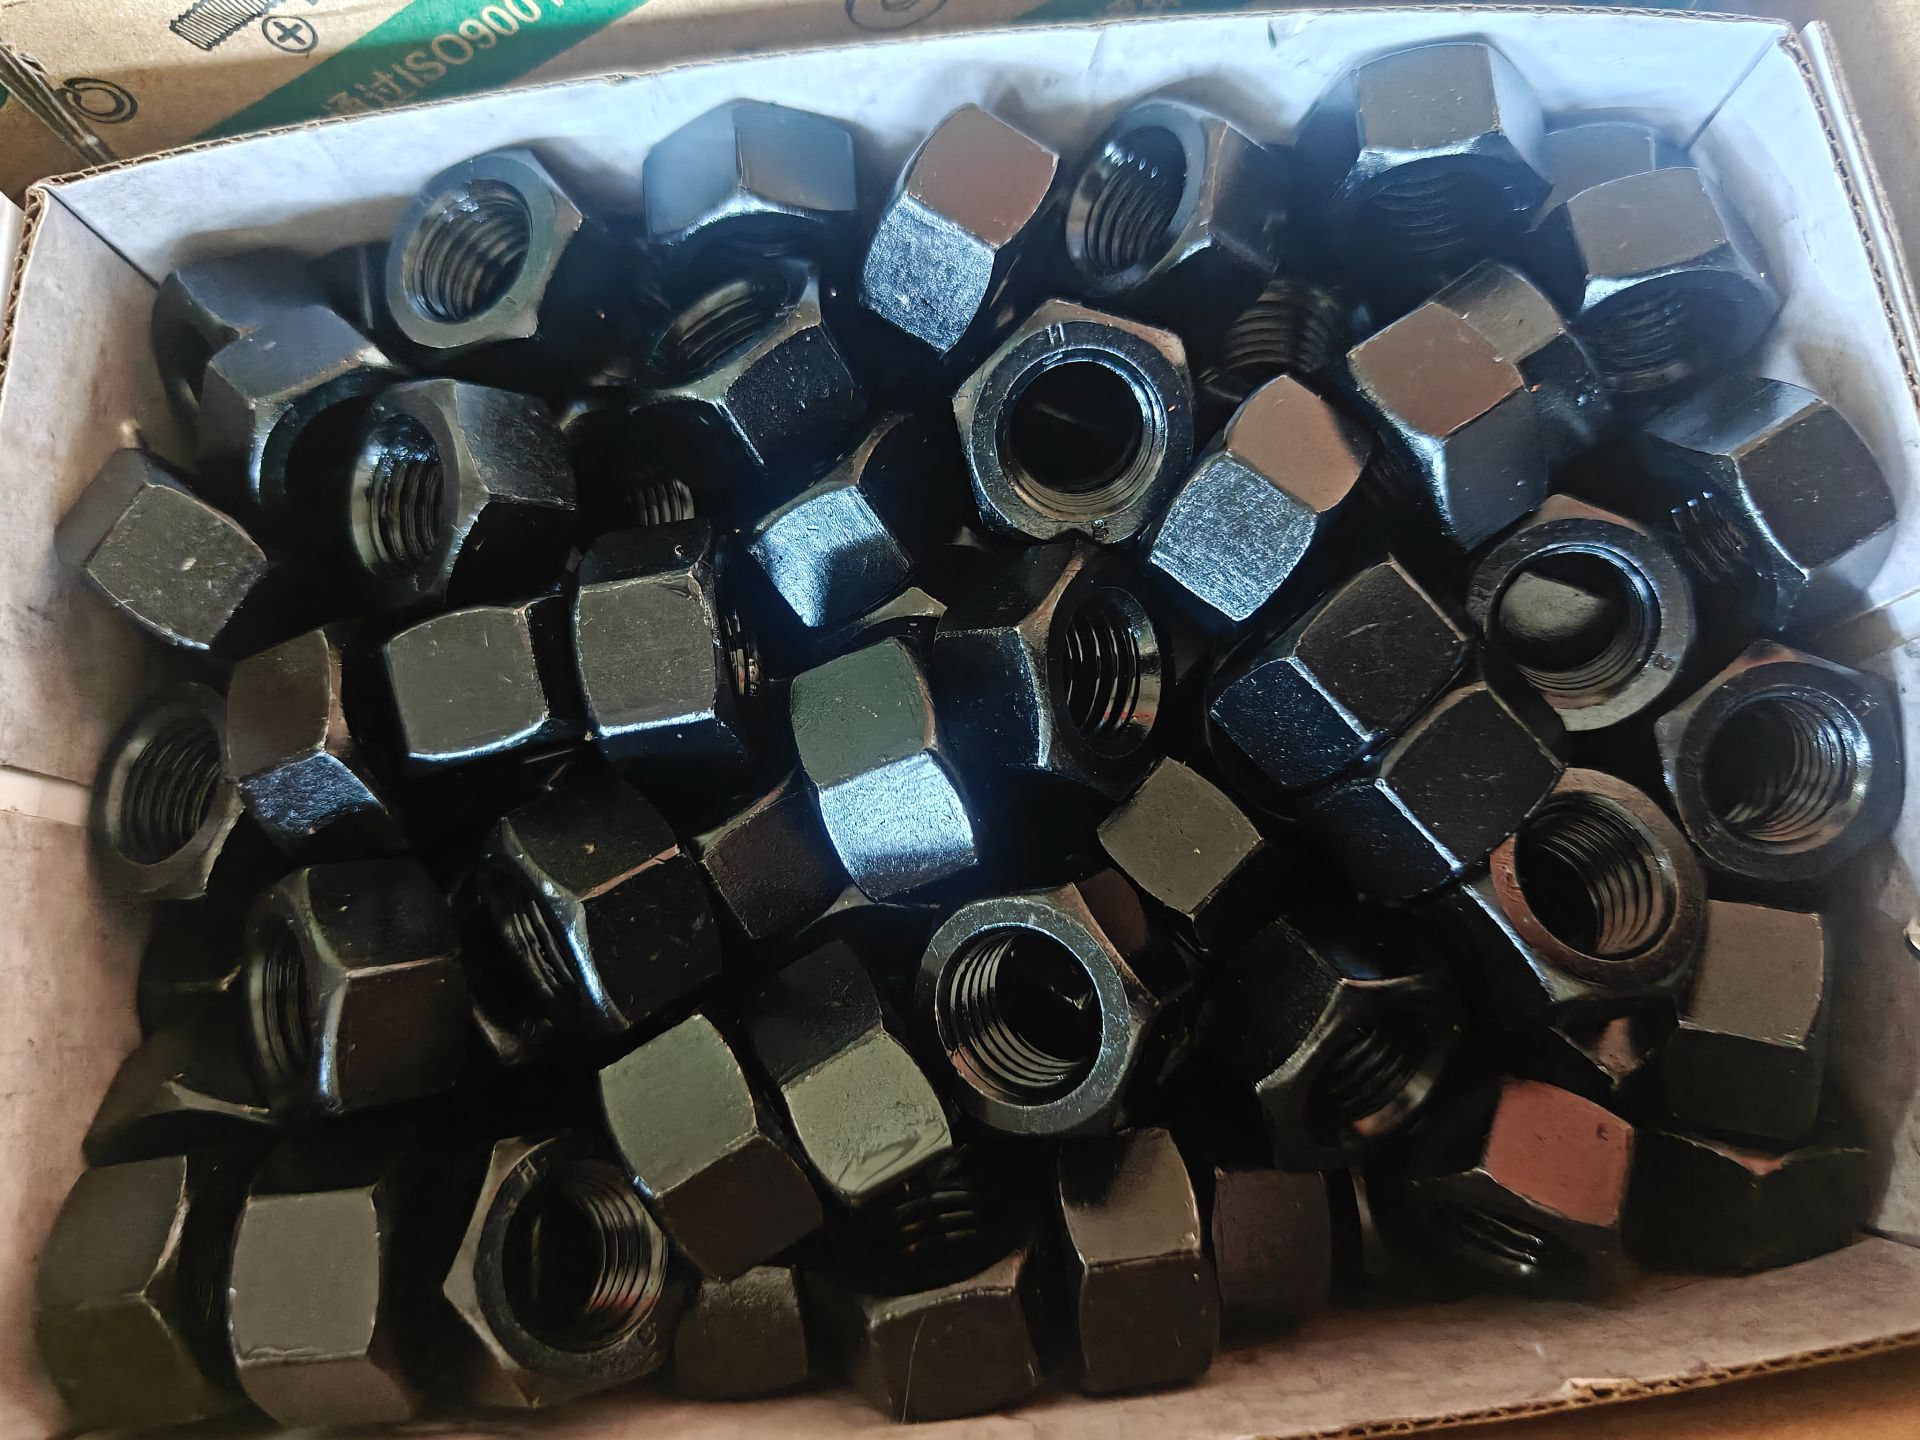
高强度六角螺母
高强度螺母的“级”到底指什么
螺母的性能等级按 GB/T 3098.2 用 8、10、12 表示,注意后面不带“.8”“.9”。这个数字对应螺母的保证应力水平:8 级约 800 MPa,10 级约 1040 MPa,12 级约 1150 MPa。实际保证载荷 = 保证应力 × 螺纹应力截面积,所以同一等级下规格越大,保证载荷越高。
需要提醒的是,螺母等级与螺栓等级是两套体系,不能混着念。现场常听到“8.8 级螺母”,严格说这个说法并不成立。
螺母和螺栓怎么配对
| 螺栓性能等级 | 推荐配套螺母等级 | 说明 |
|---|---|---|
| 8.8 | 8 | 常规搭配 |
| 10.9 | 10 | 常规搭配 |
| 12.9 | 12 | 常规搭配 |
| 10.9 | 12(高配) | 安全冗余更高,成本略增 |
最需要避免的是“低配”:用 8 级螺母去配 10.9 级螺栓,连接失效时往往不是螺栓被拉断,而是螺母螺纹先脱扣。这种失效没有明显预兆,是不少工程事故的根因,所以宁可高配不要低配。
常用规格与参数
| 螺纹规格 | 螺纹应力截面积 | 可选等级 | 常用材质 | 配套螺栓 |
|---|---|---|---|---|
| M16 | 157 mm² | 8 / 10 | 45# / 40Cr | M16×8.8 / 10.9 |
| M20 | 245 mm² | 8 / 10 | 45# / 40Cr | M20×8.8 / 10.9 |
| M24 | 353 mm² | 8 / 10 / 12 | 40Cr / 35CrMo | M24×8.8 / 10.9 |
| M30 | 561 mm² | 8 / 10 / 12 | 40Cr / 35CrMo | M30×8.8 / 10.9 |
| M36 | 817 mm² | 10 / 12 | 35CrMo / 42CrMo | M36×10.9 |
| M42 | 1120 mm² | 10 / 12 | 35CrMo / 42CrMo | M42×10.9 |
| M48 | 1470 mm² | 10 / 12 | 35CrMo / 42CrMo | M48×10.9 |
对边宽度与高度按对应标准执行(1 型六角螺母 GB/T 6170,大六角高强度螺母 GB/T 1229)。需要薄型、厚型或加大对边时,可按图纸加工。
材质与热处理
8 级螺母常用 45# 钢调质;10 级、12 级用 40Cr、35CrMo、42CrMo 调质。调质工艺是“淬火 + 高温回火”,目的是得到回火索氏体组织,兼顾强度和韧性。
生产中最容易出问题的是硬度上限失控:硬度偏高会让螺母变脆,在冲击载荷下开裂,反而比强度不足更危险。所以硬度要按标准上限控制,螺纹部分不应有渗碳层。出厂前建议每批做硬度抽检和保证载荷试验。
表面处理怎么选
| 工艺 | 膜厚 | 中性盐雾参考 | 适用环境 |
|---|---|---|---|
| 发黑(氧化) | 1~3 μm | 数小时 | 室内、涂油存放 |
| 磷化 | 5~15 μm | 十几小时 | 室内,或作为涂装底层 |
| 电镀锌 | 5~12 μm | 几十小时 | 室内为主,需注意氢脆 |
| 达克罗 | 6~10 μm | 数百小时 | 户外、沿海,无氢脆风险 |
| 热镀锌 | 45 μm 以上 | 数百小时 | 户外长期暴露、电力、市政 |
10.9 级及以上且规格较大的螺栓螺母,如果必须电镀锌,要做去氢处理;怕氢脆又想要防腐,用达克罗更稳妥。
安装时容易忽略的三件事
一是扭矩系数。不同表面处理的摩擦系数差别很大,达克罗件通常需要涂覆专用润滑剂,否则按干态扭矩值拧会拧不到位。
二是不要重复使用。高强度螺母在预紧过程中螺纹已经产生塑性变形,拆下来再用,保证载荷会下降。检修更换时应成套更换螺栓与螺母。
三是防松方式要选对。振动工况可选尼龙圈锁紧螺母、全金属锁紧螺母,或配合双螺母、螺纹锁固胶使用。单纯加大扭矩并不能解决松动问题。
常见问题
问:8 级螺母能配 10.9 级螺栓吗?
不建议。这样连接可能在螺栓断裂前先出现螺母螺纹脱扣,属于隐蔽性失效。正确做法是螺母等级不低于螺栓对应的配套等级。
问:热镀锌螺母为什么容易拧不动?
热镀锌后螺纹被锌层填覆,需要预留镀层余量并在镀后二次回丝。正规做法是先按镀前尺寸加工,镀锌后再用丝锥过一遍,安装时就会顺畅。
问:可以按图纸定制非标螺母吗?
可以。异形螺母、加大对边、特殊牙型、带法兰或带尼龙圈的组合件均可定制。
相关产品
- 热镀锌螺母:汇朗紧固件热镀锌螺母采用热浸镀锌工艺,锌层平均厚度 45μm 以上,规格 M16-M48,适合电力铁塔、光伏支架、市…
- 热镀锌高强度螺栓:汇朗紧固件生产热镀锌高强度螺栓,锌层厚、防腐时间长,适用于户外、潮湿、沿海环境,广泛用于钢结构、桥梁、隧道、护栏工程…
- 高强度螺母:汇朗紧固件生产高强度螺母,等级与高强度螺栓匹配,常用M12-M30,支持热镀锌、达克罗防腐,可与螺栓垫圈成套供应。
- 六角头高强度螺栓:汇朗紧固件生产六角头高强度螺栓,8.8级10.9级可选,适用于钢结构、桥梁、隧道工程,支持达克罗热镀锌发黑处理与非标…
- 查看全部工程紧固件产品 »
 冀公网安备13042902001164号