

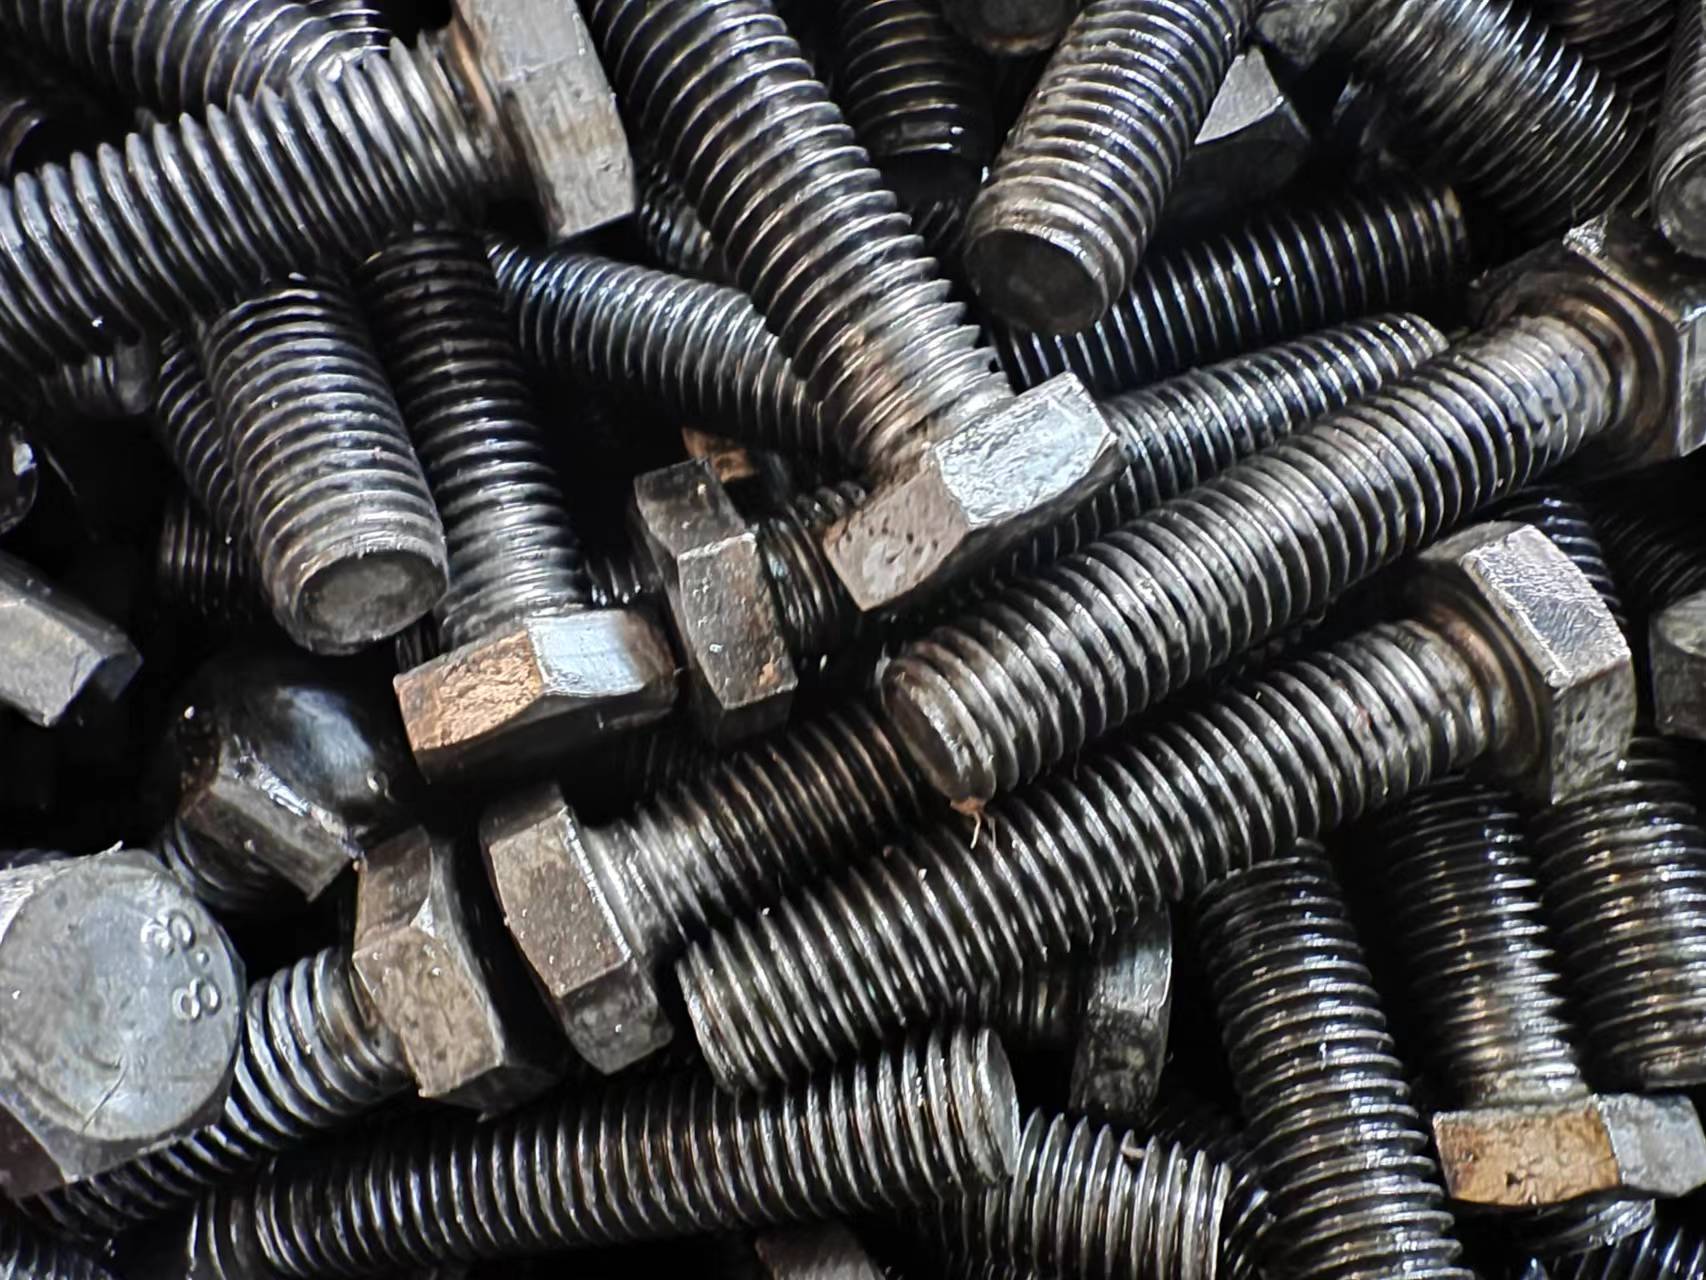
高强度螺栓

汇朗生产 8.8 级、10.9 级高强度螺栓与连接副,大六角(GB/T 1228–1231)与扭剪型(GB/T 3632)两套体系,规格 M16–M36,材质 20MnTiB、35VB、35CrMo,调质后滚丝,可按批做扭矩系数复验。
一、高强度螺栓不是「强度高的普通螺栓」
高强度螺栓是一套靠预拉力把板件夹紧的连接副,不是单纯把螺栓做硬。它的承载力来自板件之间的摩擦,螺栓只是提供夹紧力。
两种主流体系:大六角头配一母两垫,用扭矩法或转角法施工;扭剪型配一母一垫,用电动扳手拧断梅花头控制终拧,不会漏拧。钢结构、桥梁、塔架、重型厂房、风电塔筒都用这类连接。
二、两套体系怎么选
| 类型 | 执行标准 | 常用规格 | 常用材质 | 施工方法 | 特点 |
|---|---|---|---|---|---|
| 大六角头 | GB/T 1228–1231 | M16–M36 | 20MnTiB、35VB、35CrMo | 扭矩法 / 转角法 | 通用、可拆检、需复验扭矩系数 |
| 扭剪型 | GB/T 3632 | M16–M24 | 20MnTiB、35VB | 电动扳手拧断梅花头 | 施工快、不漏拧、一次使用 |
三、性能等级
性能等级按 GB/T 3098.1,8.8 与 10.9 的区别不只是数字,热处理工艺、脱碳控制、氢脆风险都不一样。
| 性能等级 | 抗拉强度 Rm | 屈服强度 ReL | 硬度 | 断后伸长率 | 常用材质 |
|---|---|---|---|---|---|
| 8.8 | ≥800 MPa | ≥640 MPa | 250–320 HV | ≥12% | 20MnTiB、35VB、40Cr |
| 10.9 | ≥1040 MPa | ≥940 MPa | 320–380 HV | ≥9% | 20MnTiB、35CrMo、42CrMo |
四、施工扭矩参考
大六角连接副的施工扭矩按 T = K × P × d 计算,P 为设计预紧力,K 为扭矩系数。下表按 K=0.13、预紧力取 0.7 倍保证载荷估算,仅供估算备料,施工必须用本批连接副实测的 K 值重新计算。
| 规格 | 8.8 级参考扭矩 | 10.9 级参考扭矩 | 配套螺母 | 配套垫圈 |
|---|---|---|---|---|
| M16 | 140 N·m | 190 N·m | 8 级 / 10 级 | GB/T 1230 |
| M20 | 270 N·m | 370 N·m | 8 级 / 10 级 | GB/T 1230 |
| M24 | 460 N·m | 640 N·m | 8 级 / 10 级 | GB/T 1230 |
| M30 | 920 N·m | 1270 N·m | 8 级 / 10 级 | GB/T 1230 |
| M36 | 1610 N·m | 2220 N·m | 8 级 / 10 级 | GB/T 1230 |
五、工艺控制点
材料改制、下料、锻造或冷镦、热处理、滚丝、表面处理、涂油包装。真正拉开质量差距的是三个控制点。
脱碳层:热处理时控制炉内碳势,牙底脱碳会显著降低疲劳强度,肉眼看不出来,只有金相或硬度梯度能发现。
表面处理的顺序也有讲究。滚丝是最后一道成形工序,必须在热处理和表面处理之前完成,镀后不能再加工螺纹,否则锌层破坏、精度也保不住。达克罗要经过脱脂、抛丸、涂覆、固化四道,涂层过厚同样会让通规过不去。
氢脆:10.9 级电镀后必须在 4 小时内做 200 度、4 小时以上的除氢处理;更稳妥的做法是直接用达克罗,全程无酸洗。
扭矩系数:连接副的 K 值离散度直接决定施工质量,必须按批复验,不能沿用上一批的数据。
还有一个常被忽略的点是螺纹配合长度。拧紧后螺母端面外露螺纹不应少于 2 个螺距,也不宜超过 3 个螺距;露太多说明螺栓选长了,露太少说明螺纹没有充分咬合,两种都会降低连接可靠性。
六、执行标准
产品执行 GB/T 1228–1231(大六角)、GB/T 3632(扭剪型)、GB/T 3098.1(机械性能)、GB/T 197(螺纹公差)。
施工验收依据 GB 50205《钢结构工程施工质量验收标准》与 JGJ 82《钢结构高强度螺栓连接技术规程》,具体抽检比例按规范执行。
七、检测与验收
每批提供材质证明书、热处理记录、硬度、拉力、扭矩系数(连接副)、螺母保证载荷、垫圈硬度。
进场复验是施工方的责任,不是厂家的。按规范,大六角连接副每批取 8 套做扭矩系数,扭剪型每批取 5 套做紧固轴力;不合格要双倍取样复检,仍不合格则整批退场。
第三方可做中性盐雾(GB/T 10125)与氢脆保载试验,报告随货或单独寄送。大六角连接副的扭矩系数平均值应在 0.110–0.150,标准偏差不大于 0.010。
现场最容易出的三个问题:漏拧(大六角会,扭剪型不会)、超拧(扭矩过大把螺栓拉断)、延迟断裂(氢脆,装上去几天后才断)。第三个最危险也最难查,只能靠材料和工艺预防。
八、常见问题
大六角与扭剪型怎么选?
大六角通用、可拆检、需复验扭矩系数;扭剪型施工快、不会漏拧,但只能使用一次。钢结构多用大六角,厂房与桥梁用扭剪型也常见。
扭矩系数多少算合格?
GB/T 1231 要求同批连接副 K 值平均值在 0.110–0.150,标准偏差不大于 0.010。超出范围要重新复验。
10.9 级会不会氢脆?
会,尤其是电镀锌件。选达克罗或严格执行除氢,重要结构建议做保载试验。
能按图纸做非标长度吗?
能。M16–M36 范围内长度可定,非标螺纹与头型需要开模。
连接副必须成套采购吗?
建议成套。螺栓、螺母、垫圈混批会改变扭矩系数,现场复验也失去意义。
一批要多久?
常规 10–15 天,含第三方检测 15–20 天。
拧紧后还能拆下来重用吗?
大六角可以拆,但拆过的螺栓塑性已经消耗,重要结构不建议复用;扭剪型拧断梅花头后不能再用。
安装前要擦掉螺纹上的油吗?
要。出厂防锈油会降低扭矩系数,安装前用棉纱擦净螺纹,否则实测扭矩会偏低。
九、包装、起订量与交期
连接副成套包装(一母两垫或一母一垫),每箱标注批号与扭矩系数报告编号,避免现场混批。
起订量 500 套,常规规格 10–15 天,非标 15–20 天。
询价请提供:规格、性能等级、执行标准、长度、数量,以及是否需要连接副配套与扭矩系数报告。
相关应用场景
汇朗紧固件在以下工程场景提供成套配套方案,可按图纸定制规格与防腐工艺:
 冀公网安备13042902001164号